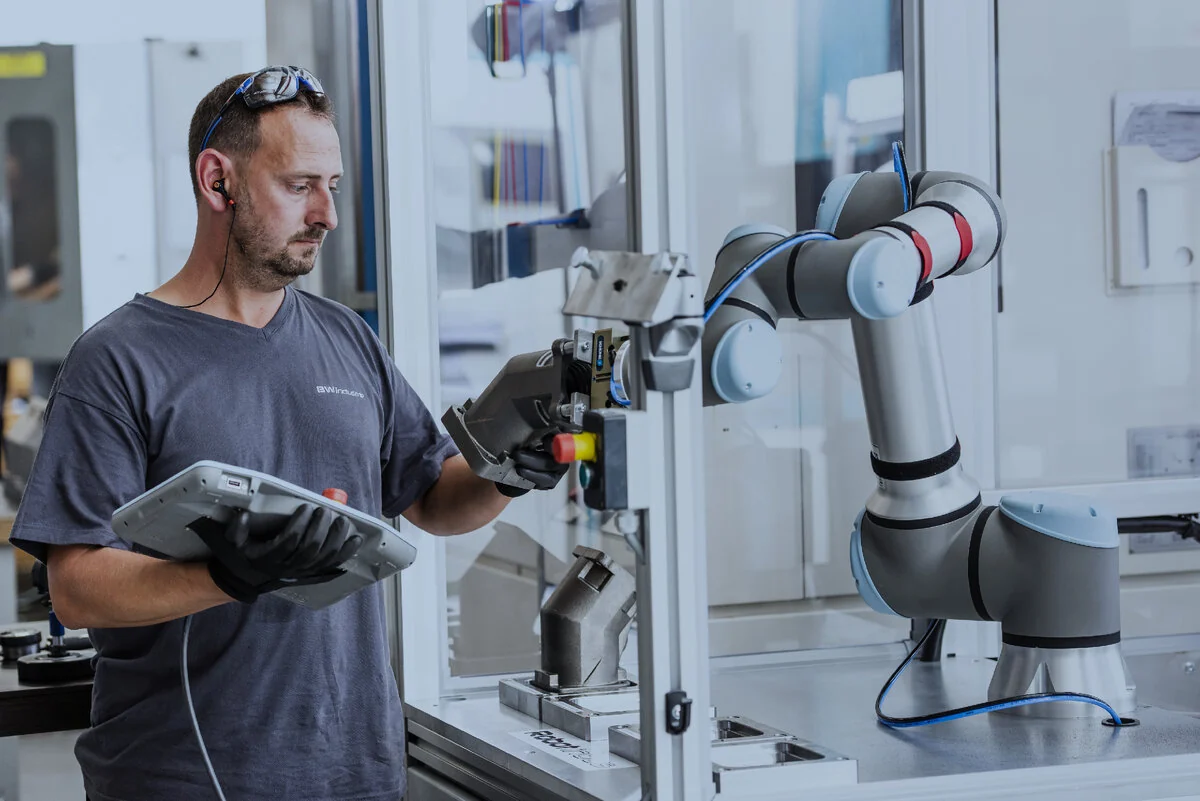
Чем они отличаются на самом деле
Промышленный робот — манипулятор, рассчитанный на то, чтобы работать быстро, тяжело и долго в отведённой ему зоне. Людей в этой зоне во время цикла нет: её закрывают ограждением, дверь — на блокировке, вход означает остановку.
Коллаборативный робот (кобот) — манипулятор, у которого есть встроенные средства ограничения силы и мощности: он чувствует столкновение и останавливается раньше, чем травмирует человека. За это приходится платить скоростью и грузоподъёмностью.
Дальше начинается то, чего обычно не пишут в рекламных материалах: оба класса решают одни и те же операции — берут, ставят, крутят, подают в станок. Разница не в том, «что робот умеет», а в том, в каких условиях он это делает и сколько стоит содержать вокруг него ячейку.
Кобот — это не «робот без ограждения»
Самое дорогое заблуждение в этой теме звучит так: «купим кобота — не нужно ограждение». Правильно иначе: коллаборативной бывает не модель робота, а конкретное применение. Оценку риска делают на ячейку целиком — с захватом, деталью, инструментом и режимом работы.
Кобот с ножом, фрезой или горячей деталью в захвате перестаёт быть безопасным, каким бы «коллаборативным» ни был сам манипулятор: останавливается он мягко, а порез наносит инструмент. В таких ячейках ограждение или защитные зоны появляются снова — и вместе с ними теряется главное преимущество кобота.
Нормативная рамка одна для обоих классов: требования к промышленным роботам и к роботизированным ячейкам — ГОСТ Р ИСО 10218 (части 1 и 2), отдельно про совместную работу человека и робота — техническая спецификация ISO/TS 15066. Проверять решение стоит по ним, а не по буклету поставщика.
Пять вопросов к задаче
Ответьте на пять строк таблицы применительно к своей операции — и выбор чаще всего становится очевидным раньше, чем начнётся обсуждение брендов.
| Что смотрим | Промышленный робот | Кобот |
|---|---|---|
| Такт и серийность | Короткий такт, большие партии, одна и та же деталь месяцами | Мелкие серии, частые переналадки, десятки наименований |
| Масса и вылет | От единиц до сотен килограммов, вылет до нескольких метров | Обычно до 20 кг вместе с захватом — дальше выбор быстро сужается |
| Скорость | Паспортная: в ячейке людей нет | Ограничена, пока человек рядом; на безлюдных участках — выше |
| Место в цеху | Ячейка с ограждением, её планируют вместе с участком | Ставится у станка, переносится на тележке на другую операцию |
| Кто программирует | Инженер: офлайн-программа, отладка, симуляция | Оператор после обучения: точки задаются рукой |
| Безопасность | Ограждение, блокировки, зона без людей во время цикла | Совместная работа возможна — но только после оценки риска ячейки |
Если строки указывают в разные стороны — решает такт. Операция, которая повторяется каждые несколько секунд и кормит всю линию, не прощает замедления рядом с человеком.
Что кому обычно достаётся
Промышленный робот обычно выигрывает там, где деталь тяжёлая, а цикл — один и тот же: сварка, паллетирование, съём отливок и поковок, обслуживание прессов, загрузка линии с высоким темпом.
Кобот выигрывает там, где номенклатура меняется, а места мало: обслуживание станка с ЧПУ в мелкосерийном производстве, упаковка и комплектация небольших партий, контроль и измерения, нанесение клея и герметика, лабораторные и учебные задачи.
И самый частый на практике вариант — смешанный: тяжёлый участок закрывает промышленная ячейка, а кобот ходит между станками и закрывает то, что меняется каждую неделю. Спорить, «кто лучше», в этом случае бессмысленно: это разные инструменты, как токарный станок и настольный сверлильный.
Считать надо не робота, а ячейку
Сравнивать цену манипуляторов — самый верный способ ошибиться в бюджете. Сам робот — меньшая часть стоимости работающей ячейки. Остальное:
- захват под вашу деталь — почти всегда проектируется отдельно;
- подача и ориентация заготовок: магазины, конвейеры, вибробункеры;
- техническое зрение, если деталь приходит не всегда одинаково;
- средства безопасности: ограждение, сканеры, блокировки, оценка риска;
- интеграция со станком, ПЛК и учётной системой;
- обучение смены и регламент обслуживания;
- запасные части и время простоя на сервис.
У кобота дешевле обычно выходят два пункта — ограждение и интеграция, — а дороже часто оказывается темп: если он не вытягивает такт, вместо одного промышленного робота нужны два кобота, и экономия исчезает.
Кто будет с ним работать
Вопрос, который в спецификации не помещается, а определяет судьбу проекта: кто подойдёт к роботу, когда он остановится в 23:40. Промышленная ячейка предполагает, что рядом есть инженер, который умеет читать программу и работать с пультом. Кобот задуман так, чтобы его переучивал оператор — но «задуман» не означает «умеет»: обучить оператора всё равно придётся.
Поэтому выбор класса робота — это ещё и выбор требований к людям. Мы в университете строим программы вокруг этого: команда учится не на симуляторе вообще, а на своём типе оборудования и на своём процессе — от выбора ячейки до сдачи в эксплуатацию. Подробнее — в разделе «Программы».
Как проверить выбор за две недели
Выбор проверяется не спором, а короткой проверкой на своих данных. Две недели обычно хватает:
- запишите операцию на видео и измерьте настоящий такт — не плановый, а тот, что получается в смену;
- взвесьте деталь вместе с захватом и добавьте запас: грузоподъёмность «впритык» не работает;
- посчитайте, сколько переналадок в неделю и сколько времени занимает каждая;
- опишите три сценария отказа — застряла деталь, сбой станка, человек вошёл в зону — и решите, что делает ячейка в каждом;
- попросите поставщика прогнать вашу деталь у себя и покажите видео своей смене;
- зафиксируйте критерий приёмки в штуках и часах: «столько-то деталей за смену, столько-то дней подряд, без оператора рядом».
Если после этого кобот проходит по такту и по массе — берите кобот: он проще запускается и переезжает на другую операцию. Не проходит — берите промышленного и закладывайте ячейку. Почему даже правильно выбранная ячейка иногда не доезжает до линии, разбираем в статье «Почему пилот не доходит до линии».
Об источниках. Это наш разбор, написанный по опыту внедрений и по действующим стандартам (ГОСТ Р ИСО 10218-1/-2, ISO/TS 15066). Поводом к нему послужило опубликованное компанией «ТехноРед» сравнение промышленной и коллаборативной линеек роботов REDS: конкретные модели и их паспортные данные смотрите у производителя — здесь мы говорим о выборе, а не о марке.